兰州垃圾渗滤液污水处理设备
编辑:mbr污水处理设备 来自:https://www.mbrws.com / 日期:2026-05-19 11:37 / 人气:
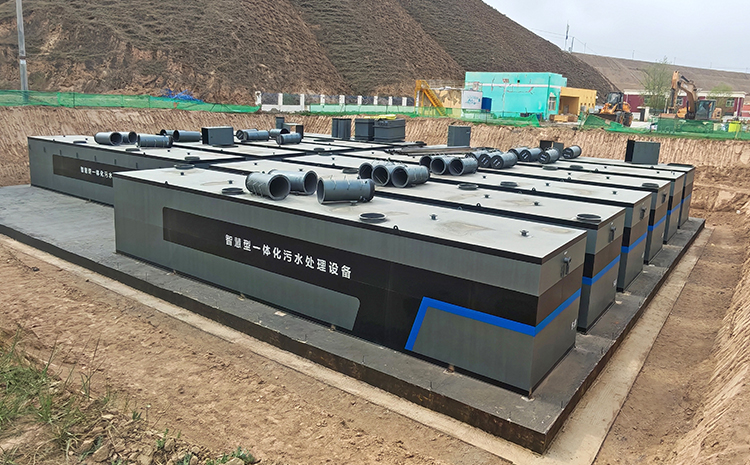
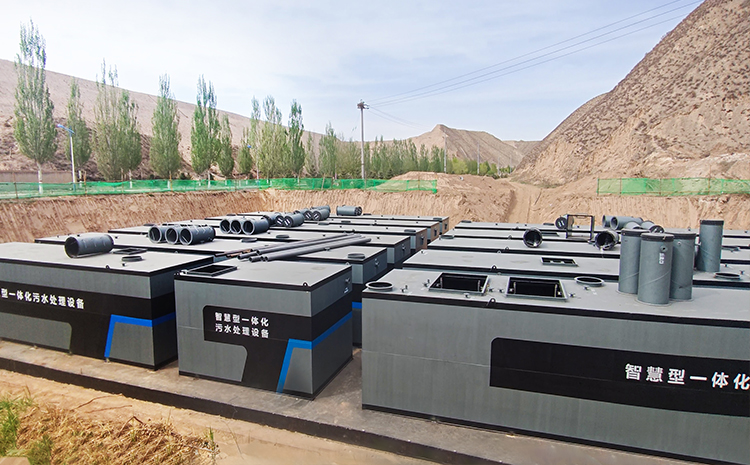
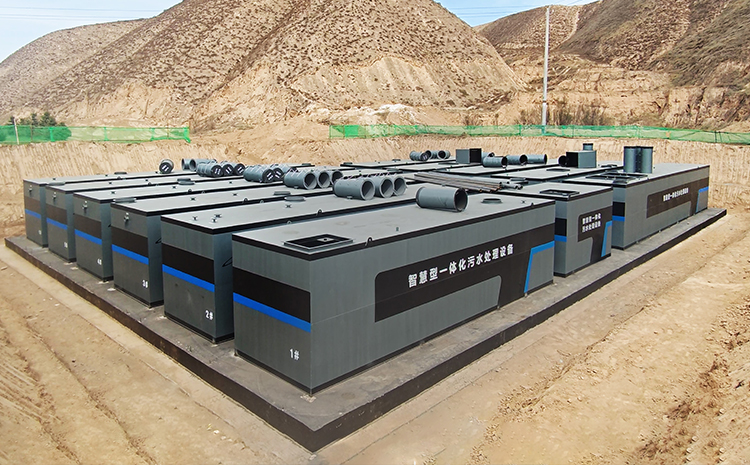
垃圾渗滤液是垃圾填埋、堆存过程中,经雨水冲刷、垃圾自身发酵产生的高浓度有机废水,成分复杂且污染性强,含有大量COD、氨氮、重金属及致病微生物,若处理不当会严重污染土壤、地下水及地表水,威胁生态环境与人体健康。本次甘肃兰州垃圾渗滤液污水处理项目,现场已顺利就位12台一体化污水处理设备,即将启动安装工作,将通过科学高效的处理工艺与一体化设备的核心优势,实现渗滤液的达标处理,助力当地生态环境保护。以下详细介绍垃圾渗滤液污水处理工艺及一体化设备的优势特点。

一、垃圾渗滤液污水处理核心工艺
结合兰州地区垃圾成分复杂、渗滤液浓度波动大的地域特点,本次项目采用“预处理+生化处理+深度处理+消毒处理”的组合工艺,各环节协同作用,层层截留污染物,确保出水达到《生活垃圾填埋场污染控制标准》,兼顾处理效果与运行稳定性,适配12台一体化设备的规模化联动运行需求。
预处理作为整个处理流程的第一道防线,主要目的是去除渗滤液中的粗大杂质、悬浮物及部分难降解污染物,降低后续工艺处理负荷,保护设备免受堵塞损坏。该环节采用格栅拦截与高效气浮组合工艺,格栅可有效拦截塑料袋、碎石等粗大杂物,气浮设备通过微气泡吸附分离浮油与细小悬浮物,同时通过简单的混凝反应去除部分胶体物质与重金属离子,预处理后的渗滤液水质趋于稳定,为后续深度处理奠定基础,无需复杂操作即可满足一体化设备的进料要求。
生化处理是污染物降解的核心环节,针对渗滤液中高浓度有机物与氨氮,采用“厌氧+好氧”组合工艺,适配一体化设备的集成化设计。厌氧阶段利用厌氧菌将大分子有机污染物分解为小分子物质,大幅降低COD浓度,同时产生少量沼气可进行无害化处理;好氧阶段采用膜生物反应器(MBR)工艺,通过活性污泥中的微生物,高效去除氨氮与残留有机物,进一步降低污染指标,MBR膜的截留作用可有效保留微生物,提升处理效率,解决传统工艺中污泥流失的问题,且无需单独设置沉淀单元,契合一体化设备的紧凑设计理念。
深度处理聚焦于去除难降解有机物、残留重金属及溶解盐,确保出水水质达标,采用超滤+纳滤+反渗透(RO)组合工艺,部分设备可根据水质需求配置两级DTRO碟管式反渗透膜,适配高盐度、高难度渗滤液处理需求。超滤去除水中胶体与微生物,纳滤针对性截留重金属离子、难降解有机物,反渗透则进一步截留水中的溶解盐与微量污染物,实现水质的深度净化。深度处理产生的浓缩液,将通过专用模块进行无害化处理,避免二次污染,符合环保规范要求。
消毒处理为最后一道保障工序,采用紫外线消毒工艺,无需添加化学药剂,避免产生二次污染,可彻底杀灭渗滤液中的致病微生物、细菌及病毒,确保处理后废水安全排放或回用,适配兰州地区对环保排放的严格要求,也与一体化设备的绿色运行理念相符。
二、一体化污水处理设备优势特点
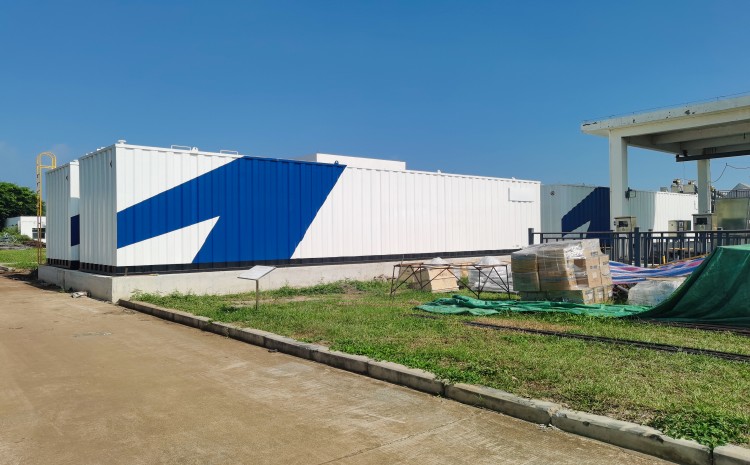
本次项目选用的12台一体化污水处理设备,采用集装箱式集成设计,结合垃圾渗滤液处理的核心需求,融合标准化生产与定制化适配优势,相较于传统分散式处理设备,在安装、运行、运维等多方面具备显著优势,完全适配兰州项目的现场工况与规模化处理需求。
一是集成度高,占地面积小,适配现场安装需求。设备将预处理、生化处理、深度处理、消毒处理及控制系统等所有模块集成于一个集装箱内,无需单独建设厂房与复杂管路,12台设备可根据处理规模灵活布局,大幅节省现场占地面积,尤其适合兰州项目现场空间有限的工况。同时,设备采用标准化生产,规格统一,12台设备可实现并联运行,提升处理效率,满足当地渗滤液的规模化处理需求,且到货后可快速完成安装调试,最快4天内即可投产。
二是安装便捷,施工周期短,契合项目进度要求。一体化设备在工厂完成全部模块的预制、组装与调试,现场仅需进行简单的场地平整、设备固定与水电连接,无需复杂的现场施工工序。结合本次项目12台设备的批量安装需求,可实现多台设备同步安装,大幅缩短施工周期,确保项目快速落地,尽快投入使用,解决当地垃圾渗滤液处理的迫切需求,同时设备可移动式设计,后续可根据渗滤液产生量灵活调整位置。
三是自动化程度高,运维成本低,降低人工投入。设备配备PLC智能控制系统,可实现全程自动化运行,实时监测进水水质、处理过程中的各项参数(如COD、氨氮浓度、pH值等),自动调节运行参数,无需专人24小时值守,仅需定期巡检维护即可。对于12台设备的规模化运行,可通过物联网集群智控系统实现集中管理,远程实时监控每台设备的运行状态,及时发现并处理设备故障,大幅降低人工运维成本,同时减少人为操作失误,提升运行稳定性。
四是处理效果稳定,抗冲击能力强,适配兰州地域水质特点。设备采用标准化生产,部件选用国际一线品牌,结合“预处理+生化+深度处理”的集成工艺,可有效应对渗滤液水质、水量波动大的问题,即便进水浓度出现较大变化,也能保证出水水质稳定达标。针对兰州地区垃圾渗滤液COD、氨氮浓度高的特点,设备优化了生化处理模块与膜处理单元,处理负荷能力较传统设备提升30%以上,回收率可达70%-80%,确保处理效果满足当地环保排放要求。
五是绿色环保,无二次污染,契合生态保护需求。设备运行过程中无需添加大量化学药剂,消毒环节采用紫外线消毒,避免产生化学残留;深度处理产生的浓缩液可通过专用模块处理,无有害气体排放,部分设备可实现无浓缩液产生,从源头杜绝二次污染。同时,设备运行噪声低、能耗低,100吨/天标准设备装机功率仅80KW,相较于传统分散式处理设备,能耗可降低30%以上,既符合国家环保政策,也契合兰州地区生态环境保护的发展需求。
六是标准化与定制化结合,适配性强。设备涵盖50m³/天、100m³/天、200m³/天等标准化规格,同时可提供30-300m³/天的定制化方案,12台设备可根据兰州项目的实际渗滤液产生量,灵活配置单级或两级DTRO工艺,实现单个或多个集装箱并联运行,适配不同阶段的处理需求,且设备可根据后续水质标准提升,灵活升级处理模块,使用寿命长,性价比高。
综上,本次兰州垃圾渗滤液污水处理项目采用的组合工艺科学高效,12台一体化污水处理设备凭借集成化、便捷化、智能化的优势,可实现渗滤液的规模化、达标化处理。随着设备安装工作的启动,将有效解决当地垃圾渗滤液污染问题,守护土壤与水资源安全,为兰州地区生态环境保护提供有力支撑。